参观竹纤维无纺布工厂时,外行看热闹,内行看门道。从开松到成卷,每个环节都有关键的质量控制点。本文带您看懂生产线的每个环节,教您如何通过设备配置和现场管理判断工厂的真实水平。
生产线全流程:7个关键环节
| 工序 | 设备 | 关键控制点 | 常见问题 |
|---|---|---|---|
| 开松 | 开松机 | 纤维开松度、均匀性 | 开松不足导致结团 |
| 梳理 | 梳理机 | 纤维取向、克重均匀性 | 梳理过度损伤纤维 |
| 铺网 | 交叉铺网机 | 铺网层数、克重精度 | 铺网不均导致厚薄差异 |
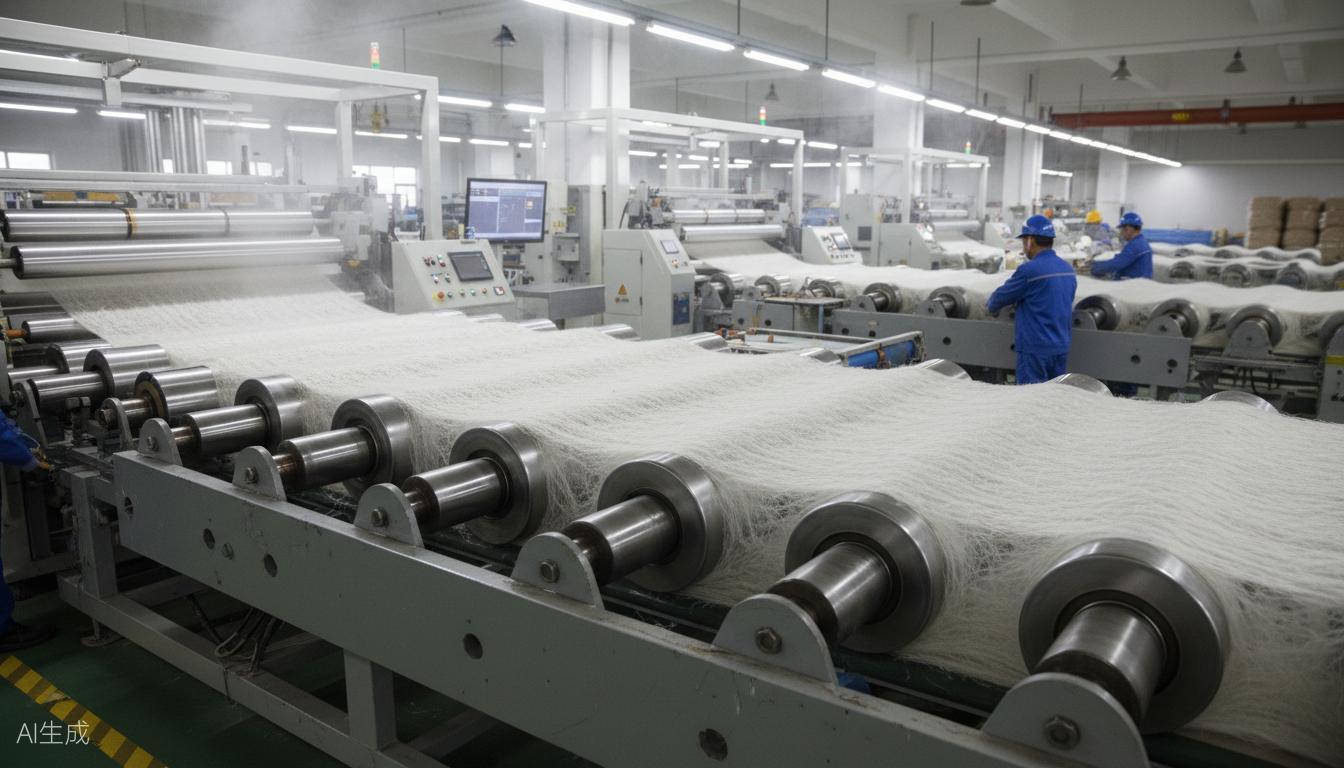
| 水刺 | 水刺机(多辊) | 水压(40-80bar)、针头密度 | 水压不足影响强度 |
| 烘干 | 烘缸/热风穿透 | 温度(120-150°C)、速度 | 过度烘干变脆发黄 |
| 卷取 | 卷取机 | 卷取张力、幅宽精度 | 张力不均导致褶皱 |
| 分切 | 分切机 | 分切精度、毛边控制 | 毛边多影响使用 |
关键设备的品牌与配置
水刺机是无纺布生产线的核心设备,直接影响产品强度和手感。国际常见品牌包括法国 NSC、德国 Trützschler 和意大利 Diatec;国产设备中也有成熟方案。设备品牌可以作为工厂定位的参考,但不能代替对实际产线状态和质量控制能力的判断。
现场考察的10个检查要点
| 检查项 | 较成熟做法 | 警告信号 |
|---|---|---|
| 车间洁净度 | 地面无明显纤维飞絮 | 飞絮满天,原料随意堆放 |
| 设备维护 | 设备干净、润滑到位 | 油污明显、异响、带病运行 |
| 在线检测 | 有克重/水分在线检测仪 | 全靠人工抽检 |
| 原料管理 | 原料分区存放、标识清晰 | 原料混放、无批次记录 |
| 温湿度控制 | 车间有温湿度计、空调系统 | 无温湿度控制 |
| 成品检验 | 每卷都有检验标签 | 无标签或标签信息不全 |
| 废品处理 | 废品分类收集、有回收渠道 | 废品随意丢弃 |
| 工人操作 | 操作规范、佩戴防护用品 | 无防护、违规操作 |
| 仓储管理 | 成品码放整齐、防潮措施到位 | 露天堆放、无防潮 |
| 实验室 | 自有实验室、设备齐全 | 无实验室或设备简陋 |
产能评估方法
一条标准水刺无纺布生产线(3.2m幅宽)的日产能约3-5吨(取决于GSM和速度)。如果工厂声称有3条生产线,理论日产能应在9-15吨。您可以这样验证:查看成品仓库的日出货量(通过货车进出记录估算),正常应在理论产能的70-85%(考虑设备维护和换产时间)。如果远低于此,可能存在产能虚报。
质量控制体系判断
- ISO 9001认证:基础门槛,没有的话慎重考虑
- 每批次检测:来料检测→过程检测→成品检测的全链条
- 检测设备:拉力机、厚度仪、水分仪、白度仪是必备
- 留样制度:每批次留样3-6个月,便于追溯
- 不合格品处理:有明确的不合格品隔离和处理流程
- 第三方检测:定期送第三方(SGS、Intertek)做全项检测
验厂时的5个必问问题
- 日产能多少?实际产能利用率多少?(判断是否有产能裕量)
- 主要设备品牌和服役年限?(判断技术水平和维护状态)
- 原料竹纤维的来源?是否有稳定的供应商?(判断供应链稳定性)
- 成品的不良率多少?主要不良类型是什么?(判断质量控制水平)
- 最短交货期多少?历史上延误率多少?(判断交付可靠性)
需要竹纤维无纺布供应商的推荐和验厂支持?我们可以提供供应商评估、陪同验厂和质量审核服务。
申请报价